Przejdź do treści

W środowisku pieca do hartowania szkła, w którym panują duże obciążenia, układ pasów napędowych stanowi krytyczne ogniwo mechaniczne, które bezpośrednio reguluje synchronizację obrotową, wydajność produkcji ciepła i jakość optyczną powierzchni gotowych hartowanych arkuszy.
Obecnie w ceramicznych przenośnikach rolkowych nowoczesnych systemów hartowania dominują dwie odrębne technologie pasów: pasy okrągłe i pasy klinowe Power Twist Link.
Niniejszy poradnik inżynierski zapewnia obiektywną, porównawczą analizę tych dwóch komponentów pod kątem właściwości materiałów, ograniczeń mechanicznych i cykli życia operacyjnego, aby pomóc inżynierom zakładów w optymalizacji czasu sprawności przenośników.
Topologia strukturalna i materiałowa
Pasy o przekroju kołowym
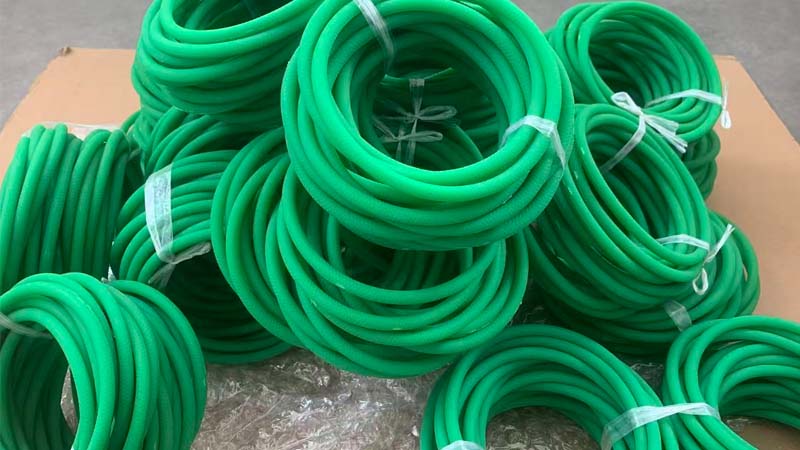
Te okrągłe profile, powszechnie nazywane polikordami lub elastomerowymi pierścieniami uszczelniającymi , są wytłaczane z termoplastycznego poliuretanu (TPU). Są łączone na miejscu poprzez zgrzewanie termiczne lub dostarczane w postaci zintegrowanych pętli bez końca.
Podczas gdy niektóre zaawansowane serie zawierają wzmocnione, rozciągliwe rdzenie nylonowe lub stalowe, aby kontrolować elastyczność, surowy TPU pozostaje bardzo elastyczny. Polimer ten zapewnia doskonałą odporność na ścieranie w warunkach fabrycznych, ale napotyka wyraźne ograniczenia termodynamiczne podczas pracy w pobliżu elementów grzejnych pieca, gdzie ciągłe promieniowanie cieplne często przekracza jego standardowy próg temperaturowy 80°C.

Pasy segmentowe
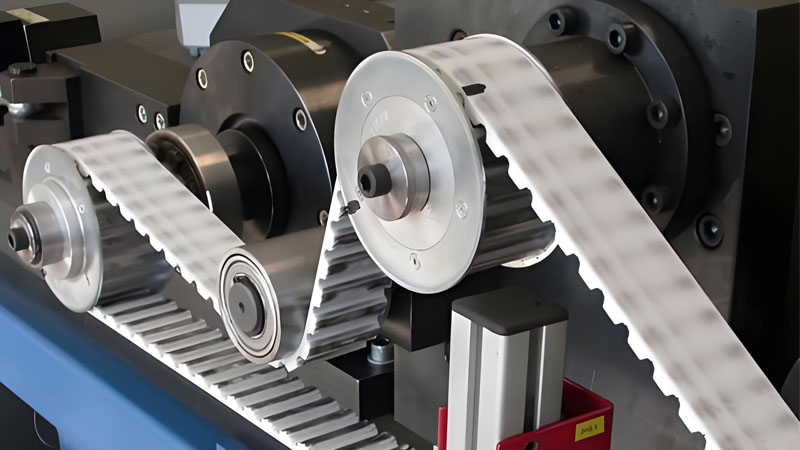
Modułowa alternatywa to napęd przekładniowy skonstruowany z pojedynczych, zazębiających się segmentów komponentów. Te formowane wtryskowo ogniwa są mechanicznie połączone za pomocą zintegrowanych zatrzasków skręcanych, co całkowicie eliminuje ciągły, sztywny przewód napinający, stosowany w tradycyjnych profilach gumowych.
Podstawowy materiał składa się z wysokowydajnej matrycy z elastomeru poliuretanowego, wzmocnionej wieloma warstwami tkaniny poliestrowej o wysokiej wytrzymałości. Ta kompozytowa konstrukcja pozwala personelowi konserwacyjnemu na ręczne dodawanie lub usuwanie poszczególnych sekcji w celu regulacji naprężenia na żądanie, bez konieczności stosowania specjalistycznych narzędzi do spawania.

Dynamika wydajności mechanicznej
Synchronizacja obrotowa i śledzenie powierzchni
-
Termoplastyczne Polycordy: Działające poprzez tarcie w obrobionych maszynowo rowkach okrągłych lub w kształcie litery V, te okrągłe pętle opierają się wyłącznie na wysokim naprężeniu sprężystym. Ponieważ surowy TPU naturalnie mięknie pod wpływem ciągłego promieniowania cieplnego, lite elastomerowe przewody są bardzo podatne na mikropoślizgi podczas nagłych zmian obciążenia – na przykład gdy partia grubego, ciężkiego szkła architektonicznego przesuwa się na stół rolkowy. To chwilowe opóźnienie zakłóca synchronizację rolek, co jest główną mechaniczną przyczyną zarysowań powierzchni szkła i niewspółosiowości prowadnic wewnątrz komory grzewczej.
-
Napędy segmentowe z blokadą: Te modułowe segmenty są trwale blokowane w standardowych przemysłowych kołach pasowych z rowkiem w kształcie litery V, generując wysoką mechaniczną siłę klinującą wzdłuż ścianek bocznych koła. Wzmocniona tkaniną matryca kompozytowa charakteryzuje się praktycznie zerowym wydłużeniem termicznym pod standardowym obciążeniem roboczym. Ta stabilność wymiarowa zapewnia precyzyjną synchronizację obrotową, utrzymując identyczne prędkości powierzchniowe wszystkich rolek ceramicznych i minimalizując powstawanie śladów na powierzchni spowodowanych tarciem.
Okres eksploatacji i cykle konserwacji
-
Termoplastyczne polikordy: Standardowe profile okrągłe, stosowane w ciągłej, całodobowej pracy przemysłowej, zazwyczaj zapewniają żywotność od 6 do 12 miesięcy. W przypadku uszkodzenia zgrzewu termicznego lub pęknięcia materiału w wyniku degradacji cieplnej, należy wymienić całą pętlę. Ponadto wymiana pasa bezkońcowego w przenośniku wielorolkowym często wymaga częściowego demontażu wału lub łożyska, co wydłuża czas przestoju konserwacyjnego.
-
Napędy segmentowe z blokowanymi segmentami: Dzięki zastosowaniu kompozytu o wysokiej gęstości, wysokiej jakości pasy ogniwowe oferują żywotność, która zazwyczaj jest dwukrotnie lub trzykrotnie dłuższa niż w przypadku standardowych pasów pełnych. W przypadku lokalnego uszkodzenia fizycznego, technicy mogą w ciągu kilku minut odizolować, rozłączyć i wymienić uszkodzone segmenty. Aby zapewnić optymalną wydajność po montażu, zapoznaj się z naszą instrukcją obsługi pasów ogniwowych Power Twist.
Macierz porównawcza inżynierii
| Parametry techniczne | Termoplastyczne polikordy (lite) | Pasy segmentowe blokujące (modułowe) |
|---|---|---|
| Baza materiałowa | Termoplastyczny poliuretan (TPU) | Kompozyt poliuretanowy wzmocniony poliestrem |
| Odporność na wydłużanie | Umiarkowany; podatny na relaksację termiczną | Wysoki; Zablokowany wewnętrznymi warstwami materiału |
| Synchronizacja przenośnika | Podatne na mikropoślizgi przy dużych obciążeniach | Wysoka precyzja; pozytywne zazębienie klina |
| Możliwość regulacji długości | Wymaga cięcia i spawania termicznego | Ręczne blokowanie; nie potrzeba żadnych narzędzi |
| Termiczna osłona operacyjna | Standard (-20°C do 180°F / 80°C) | Rozszerzony (do 194°F – 230°F / 90°C – 110°C) |
| Protokół konserwacji | Pełna ekstrakcja i wymiana pętli | Wymiana sekcyjna poszczególnych ogniw |
Zalety operacyjne i kompromisy
Termoplastyczne Polycordy
-
Zalety: Niski początkowy koszt podzespołów; wyjątkowo płynna praca przy dużych prędkościach obrotowych; doskonała amortyzacja niewielkich wstrząsów mechanicznych dzięki naturalnej elastyczności materiału.
-
Wady: Wysoka wrażliwość na śledzenie; podatność na starzenie cieplne w pobliżu otworów wejścia/wyjścia pieca; czasochłonne procedury wymiany w przypadku długich łóż przenośników.
Pasy segmentowe blokujące
-
Zalety: eliminuje konieczność demontażu wału przenośnika podczas instalacji; przekładnia bezpoślizgowa chroniąca delikatne powłoki szklane; uproszczona logistyka (jedna szpula zbiorcza pasuje do każdej niestandardowej długości maszyny).
-
Wady: Większa początkowa inwestycja na metr bieżący; wymaga standardowego okresu docierania, po którym następuje usunięcie jednego ogniwa w celu skompensowania początkowego osadzania mechanicznego.
Ramy decyzyjne: Wybór optymalnego komponentu napędu
Wybór pomiędzy tymi dwoma różnymi systemami napędowymi powinien być podyktowany konkretnymi wymaganiami technicznymi sekcji przenośnika:
-
Stosuj pasy o przekroju okrągłym, jeśli wyposażasz pomocnicze sekcje transferowe w środowisku o niskiej temperaturze otoczenia, stoły tnące lub systemy mycia wstępnego przetwarzania o niskim obciążeniu, w których temperatury robocze pozostają stabilne, a głównym czynnikiem wpływającym na inżynierię jest niski koszt komponentów.
-
Jeśli specyfikujesz komponenty do głównych łóż rolkowych napędowych pieców do ciągłego hartowania szkła, zmień je na profile modułowe z blokadą zaczepową . Straty finansowe związane z pojedynczą partią porysowanego szkła niskoemisyjnego lub godziną nieplanowanego przestoju pieca znacznie przewyższają początkową inwestycję w modułowy, kompozytowy system napędowy.
Specyfikacje techniczne modernizacji przenośników piecowych
Aby poradzić sobie z rozszerzalnością cieplną i zanieczyszczeniem pyłem na linii produkcyjnej szkła, konieczna jest specjalistyczna inżynieria komponentów. Puteken zapewnia wysoką elastyczność pasy okrągłe poliuretanowe i wysokiej trwałości regulowane paski klinowe skonfigurowane specjalnie do pracy w trudnych warunkach przemysłowych.
Nasza seria ogniw zoptymalizowana pod kątem pracy w piecach charakteryzuje się ulepszoną mieszanką polimerową zaprojektowaną tak, aby wytrzymać ciągłą pracę w temperaturach od 90°C do 110°C (od 194°F do 230°F) bez szklistości lub odkształceń strukturalnych, gwarantując stały transfer momentu obrotowego do rolek ceramicznych.
Aby uzyskać oceny techniczne, układy przekrojów wymiarowych lub sprawdzić zgodność komponentów dla zautomatyzowanych linii szklanych, skontaktuj się z naszym działem pomocy technicznej za pośrednictwem Puteken Portal inżynierii aplikacji.