Passer au contenu

Les fours de trempe du verre fonctionnent dans des conditions thermiques extrêmes où les températures de traitement internes atteignent régulièrement plusieurs centaines de degrés Celsius. Malgré une ingénierie poussée dédiée au zonage et au maintien d'une température optimale, la chaleur rayonnante transmise à l'infrastructure d'entraînement principale crée un environnement hostile pour les composants mécaniques.
Plus précisément, la gestion précise de la transmission du couple du banc de rouleaux principal exige de compenser la dilatation thermique continue. Cette note technique analyse la mécanique des systèmes automatisés de réglage de la tension thermique et démontre pourquoi les entraînements à maillons modulaires sont structurellement supérieurs aux courroies sans fin classiques pour gérer les variations dynamiques d'entraxe.

Le dilemme thermo-mécanique dans les systèmes d'entraînement à haute température
Dynamique de la perte de tension induite thermiquement
Lorsqu'un four de trempe du verre atteint un régime de fonctionnement stable, la structure métallique, les arbres de transmission et les poulies métalliques subissent une dilatation thermique importante. Cette dilatation entraîne une augmentation linéaire de la distance physique ( E ) entre l'arbre moteur et l'arbre mené.
Pour les configurations de disques durs sans fin standard, ce mouvement structurel introduit de graves vulnérabilités opérationnelles :
-
Relâchement élastique : La courroie est forcée de s’étirer sur une surface d’appui élargie, ce qui entraîne une fatigue accélérée du matériau.
-
Glissement de torsion : Une baisse de la tension statique effective ( $T_0$ ) réduit l'angle d'enroulement, déclenchant des conditions de micro-glissement contre les poulies à rouleaux.
-
Variation de vitesse : le micro-glissement provoque des vitesses de rotation non uniformes entre les rouleaux adjacents, ce qui introduit directement une distorsion optique ou un marquage de surface sur les feuilles de verre de haute spécification.
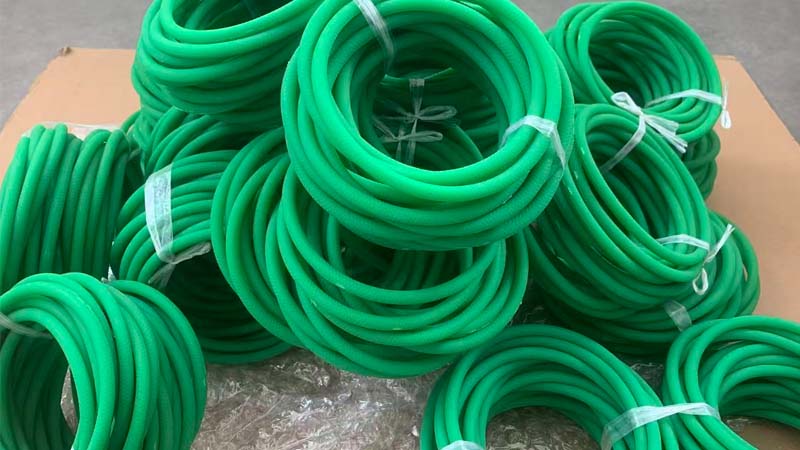
⚠️ Limitation systémique : Les mesures de tension statique calculées à température ambiante ( 20 °C ) deviennent totalement invalides dès que la machine atteint sa température de fonctionnement optimale. Pour une analyse détaillée des géométries de courroies alternatives soumises à ces contraintes thermiques, veuillez consulter notre guide comparatif sur les courroies rondes en polyuréthane et les courroies trapézoïdales à maillons.
Limites des solutions conventionnelles à courroie rigide
Les profilés en élastomère continu standard ou en caoutchouc courant présentent des courbes de tension très instables lorsqu'ils sont exposés à une chaleur radiante constante. Sur une longue période, le caoutchouc subit une dégradation accélérée de sa réticulation, entraînant un allongement irréversible et une fissuration fragile.
De plus, lorsqu'une courroie rigide se détend en raison de la dilatation structurelle du four, une intervention manuelle nécessite l'arrêt complet du système. Sur les lignes de production industrielles à haut débit, ce temps d'arrêt pour diagnostic est extrêmement préjudiciable. Ces contraintes ont favorisé le déploiement de courroies d'entraînement à maillons emboîtables en uréthane haut de gamme , conçues pour s'intégrer aux dispositifs de tension dynamique.
Cinématique de la compensation automatique de tension
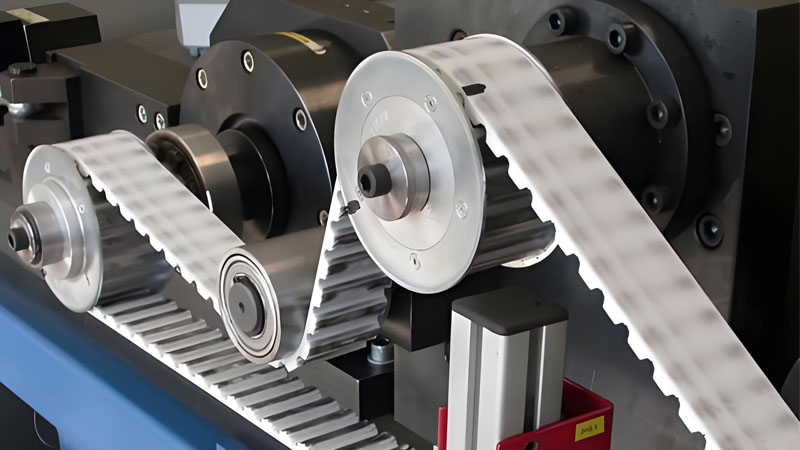
Pour maintenir un rapport de tension constant ( T_1 / T_2 ) sans intervention humaine, les lignes de traitement du verre modernes utilisent des systèmes de contrôle automatique de la tension en boucle fermée. Ces systèmes modulent en continu la position d'une poulie de renvoi intégrée grâce à l'analyse en temps réel des données issues d'une boucle de rétroaction.
-
Flux de rétroaction : [Capteur de tension/déplacement] → [Automate programmable] → [Servoactionneur] → Mise à jour de la position dynamique de la courroie
Composantes clés de la boucle automatisée :
-
L'actionneur dynamique : un entraînement linéaire électrique ou un vérin pneumatique calibré capable d'appliquer une force corrective constante.
-
Réseau de rétroaction : capteurs de déplacement haute température ou jauges de contrainte en ligne qui surveillent en temps réel la déflexion du côté mou.
-
Le contrôleur intelligent : une sous-routine PLC dédiée qui compare les données de tension en temps réel à des valeurs de référence à chaud calibrées, en exécutant des micro-ajustements via l’actionneur.
Configurations mécaniques avancées pour les commandes en boucle fermée
En fonction de l'espace disponible sous ou à côté du châssis du four, les ingénieurs déploient généralement l'une des deux architectures de tension mécanique principales :
1. Systèmes de tension à glissement linéaire
Dans une configuration linéaire, la poulie de renvoi corrective est solidement boulonnée à un rail de guidage linéaire robuste à faible frottement. L'actionneur automatisé exerce une force de poussée parallèle s'opposant directement à la déviation vectorielle de la courroie. Cette conception est particulièrement appréciée pour les transmissions principales à couple élevé grâce à sa structure rigide et à ses déplacements linéaires très prévisibles.
2. Systèmes de tension à bras pivotant
Pour les installations compactes où l'espace autour du châssis du four est très restreint, un système à bras pivotant est optimal. La poulie de renvoi est positionnée à l'extrémité d'un bras oscillant équilibré. Lorsque l'actionneur tourne ou se détend, le couple de levier modifie l'angle du bras, compensant instantanément tout jeu de courroie dû à la chaleur. Cette configuration offre un amortissement mécanique immédiat et très sensible.
Intégration d'éléments de liaison segmentés dans des systèmes auto-tendus
Alors que les actionneurs automatisés assurent le mouvement physique correctif, l'élément de transmission lui-même doit pouvoir absorber des micro-ajustements continus sans dégradation structurelle. Les courroies à maillons torsadés haute performance constituent le support idéal pour ces systèmes en boucle fermée avancés grâce à trois caractéristiques intrinsèques :
-
Haute compliance segmentaire : contrairement aux profilés extrudés massifs qui subissent des points de contrainte concentrés lors de variations de tension rapides, les articulations indépendantes d’une courroie à maillons répartissent uniformément les ajustements de charge sur l’ensemble modulaire.
-
Affaissement thermique nul : les liaisons en polyuréthane composite de pointe maintiennent un coefficient de frottement exceptionnellement stable ( μ ) sous une chaleur ambiante extrême, garantissant que la capacité de couple ne diminue pas même si l'actionneur effectue une compensation de course étendue.
-
Réglage modulaire sur site : Si le profil d’un four subit une importante refonte structurelle modifiant de façon permanente l’entraxe de base, les techniciens de l’usine peuvent redimensionner manuellement la courroie en quelques minutes en ajoutant ou en retirant des maillons directement sur la disposition des poulies, évitant ainsi complètement la nécessité de commander de nouvelles courroies sans fin de longueur personnalisée.
(Remarque : Pour un aperçu opérationnel du fonctionnement de ces systèmes combinés dans des installations de fabrication réelles, consultez notre étude de cas détaillée sur le déploiement de courroies trapézoïdales à maillons dans les convoyeurs de fours de trempe du verre .)
Résumé technique
L'intégration d'un réglage automatique de la tension thermique à des systèmes d'entraînement modulaires haut de gamme est essentielle pour une production de verre moderne et continue. Cette double approche d'ingénierie isole efficacement la transmission des effets inévitables de la dilatation thermique, protégeant ainsi les roulements critiques, stabilisant la vitesse des rouleaux et garantissant une production sans défaut, même dans des conditions d'utilisation extrêmes.
En tant que collaborateur spécialisé en ingénierie, Puteken offre une qualité thermique avancée courroies trapézoïdales à maillons réglables Conçu pour s'intégrer parfaitement aux systèmes de suivi linéaire et à bras pivotant automatisés du monde entier. Pour des services complets de conseil en ingénierie, des audits de schémas ou la mise en correspondance de spécifications de matériaux composés sur mesure, contactez directement notre division d'assistance technique mondiale via le Puteken Portail d'ingénierie applicative.