Passer au contenu

Les bandes transporteuses en PVC sont largement utilisées dans des secteurs tels que l'agroalimentaire, l'emballage, la logistique et la production légère grâce à leur flexibilité, leur durabilité et leur facilité d'entretien. Lors de l'installation ou de la réparation, la bande doit être raccordée en boucle continue pour garantir un fonctionnement stable.
L'opération consistant à raccorder les deux extrémités de la bande transporteuse s'appelle l'épissure. Une épissure correctement réalisée contribue à un fonctionnement régulier, réduit les problèmes de déviation de la bande et prolonge la durée de vie du système de convoyage.
Ce guide explique les méthodes courantes et le processus étape par étape de l'épissage des bandes transporteuses en PVC, y compris la préparation, les outils, les procédures d'épissage et les problèmes courants à éviter.
Qu'est-ce que l'épissure de bande transporteuse en PVC ?
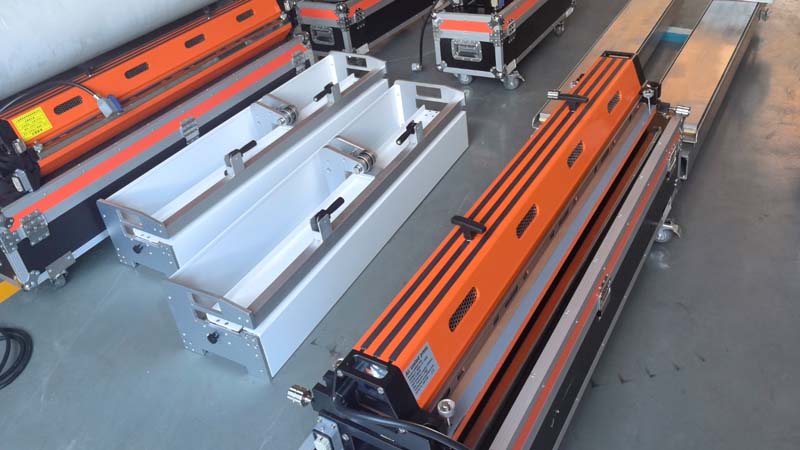
Le raccordement des bandes transporteuses en PVC consiste à assembler leurs deux extrémités pour former une boucle continue. Les bandes transporteuses fonctionnant sous tension et en mouvement constants, la zone de raccordement doit présenter une résistance et une flexibilité suffisantes pour supporter des forces de flexion et de traction répétées.
Une épissure correctement réalisée doit comporter :
- Forte force de liaison
- Transition de surface lisse
- Bonne flexibilité autour des poulies
- Performances de course stables
- Impact minimal sur les produits transportés
La méthode d'épissure appropriée dépend de la structure de la courroie, des exigences de l'application, des conditions de fonctionnement et des équipements disponibles.
Méthodes courantes d'épissage des bandes transporteuses en PVC
Il existe plusieurs méthodes pour assembler les bandes transporteuses en PVC . Les méthodes les plus courantes comprennent le soudage à chaud, la fixation mécanique et le collage à froid.
1. Épissure à chaud (joint à doigts)
Le soudage à chaud est l'une des méthodes les plus couramment utilisées pour les bandes transporteuses en PVC. Ce procédé consiste à fusionner les extrémités de la bande par la chaleur et la pression, créant ainsi une liaison solide et lisse.
Les extrémités des courroies sont généralement découpées en forme de doigts avant d'être placées dans une presse à vulcaniser. Sous l'effet d'une température et d'une pression contrôlées, le PVC fond et se lie entre lui.
Avantages du soudage à chaud :
- Haute résistance des joints
- surface lisse et sans jointure
- Bonne souplesse
- Convient pour un fonctionnement continu
- Meilleures performances d'hygiène pour les applications propres
Du fait que la zone de raccordement reste relativement plane, le raccordement à chaud est souvent privilégié pour les applications où le contact du produit et un transport fluide sont importants.
2. Fixations mécaniques
Les extrémités de la courroie sont reliées par des fixations mécaniques à l'aide de clips, de crochets ou de boulons métalliques.
Cette méthode ne nécessite pas d'équipement de vulcanisation spécialisé et peut être mise en œuvre rapidement, ce qui la rend adaptée aux réparations d'urgence ou aux connexions temporaires.
Avantages :
- Installation rapide
- Entretien facile
- Aucun équipement de chauffage requis
Limites :
- Résistance de connexion inférieure à celle du soudage à chaud
- Le joint peut affecter la régularité de la surface de la courroie.
- Ne convient pas aux applications exigeant des exigences d'hygiène strictes.
3. Collage à froid
Le collage à froid utilise un adhésif pour relier les extrémités de la courroie sans chauffage.
La surface de la courroie doit être correctement préparée avant l'application de l'adhésif. Le ponçage, le nettoyage, le séchage et une application correcte de la colle sont des étapes importantes qui influent directement sur la résistance du collage.
Avantages :
- exigences simples en matière d'équipement
- Adapté aux réparations sur site
- Coût d’investissement réduit
Limites :
- La qualité du collage dépend fortement des travaux préparatoires.
- Les conditions environnementales peuvent influencer le résultat
- Nécessite un temps de séchage suffisant
Pour une comparaison détaillée des différentes méthodes de raccordement des bandes transporteuses, vous pouvez vous référer à la section « Joints de bandes transporteuses courants et leurs utilisations ».
Comment raccorder une bande transporteuse en PVC étape par étape
Étape 1 : Préparer la ceinture et les outils
Avant de commencer l'opération d'épissure, préparez les outils nécessaires et vérifiez l'état de la courroie.
Les outils courants incluent :
- outils de coupe de courroie
- Outils de mesure
- Outils de meulage
- Outils de perforation des doigts
- Adhésif (pour collage à froid)
- Presse à vulcaniser (pour le soudage à chaud)
Veillez à ce que la zone de travail soit propre et exempte de poussière ou de contaminants, car la saleté peut réduire la qualité de l'adhérence.
Étape 2 : Mesurer et couper les extrémités de la courroie
Une mesure précise est essentielle pour une épissure réussie.
Les extrémités de la courroie doivent être :
- Couper droit et uniformément
- Correctement aligné
- Exempt de zones endommagées
Une coupe irrégulière peut entraîner une répartition inégale de la tension et provoquer des problèmes de suivi de la courroie pendant son fonctionnement.
Étape 3 : Préparer la zone d’épissure
La surface de la courroie autour de la zone d'épissure doit être correctement préparée avant l'assemblage.
Selon la méthode d'épissage, la préparation peut comprendre :
- Élimination de la contamination de surface
- Meulage de la zone de liaison
- Création de profils de doigts
- Appliquer l'adhésif uniformément
Une préparation adéquate augmente la surface de contact et améliore la solidité de la connexion.
Étape 4 : Aligner les extrémités de la courroie
Avant le collage, alignez soigneusement les deux extrémités de la courroie.
Un alignement incorrect peut entraîner :
- Déviation de la courroie
- Usure inégale
- Augmentation des contraintes sur la zone d'épissure
Les deux extrémités doivent conserver le même axe central pour assurer un fonctionnement sans à-coups.
Étape 5 : Terminer le processus d'épissage
Le processus d'assemblage final dépend de la méthode sélectionnée.
Pour le raccordement à chaud :
Les extrémités de la courroie préparées sont placées dans une presse à vulcaniser, où la chaleur et la pression contrôlées créent une liaison permanente.
Pour le collage à froid :
L'adhésif est appliqué uniformément, et les extrémités de la courroie sont pressées l'une contre l'autre jusqu'à ce que l'adhésif soit complètement sec.
Pour la fixation mécanique :
Des fixations sont installées sur toute la largeur de la courroie pour sécuriser les deux extrémités.
Étape 6 : Inspecter le joint fini
Une fois l'épissure terminée, inspectez soigneusement la connexion.
Vérifier:
- Que la surface du joint soit plane
- L'alignement des bords de la courroie
- Qu'il y ait des lacunes ou des points faibles
- Si la courroie tourne sans à-coups
Une inspection appropriée permet d'éviter les temps d'arrêt imprévus après l'installation.
Problèmes courants après le raccordement de bandes transporteuses en PVC
1. Ouverture de l'épissure
Une épissure peut se séparer en cours de fonctionnement pour les raisons suivantes :
- Pression de liaison insuffisante
- Contrôle de température incorrect
- Mauvaise préparation de la surface
- Mauvaise sélection d'adhésif
Une préparation adéquate et des paramètres de traitement corrects sont essentiels.
2. Problèmes de suivi de la courroie
Si la courroie ne tourne pas au centre, les causes possibles sont les suivantes :
- Épissure mal alignée
- Coupe de courroie irrégulière
- Réglage incorrect du convoyeur
Vérifier l'alignement de l'épissure peut aider à identifier le problème.
3. Surface de joint irrégulière
Une épissure irrégulière ou surélevée peut entraîner :
- Augmentation du bruit
- Impact du produit
- Usure supplémentaire
Une surface de joint lisse est particulièrement importante pour les applications nécessitant un transport stable.
Conseils pour réaliser un raccord fiable sur une bande transporteuse en PVC
Pour améliorer les performances d'épissure :
1. Choisir la méthode d'épissage appropriée
Sélectionnez le mode de connexion en fonction de :
- Vitesse du convoyeur
- Exigences de charge
- Environnement de travail
- Conditions d'entretien
2. Gardez la zone de travail propre.
La poussière, l'huile et l'humidité peuvent réduire les performances d'adhérence.
3. Respectez les paramètres de traitement corrects
Pour le soudage à chaud, la température, la pression et le temps doivent être correctement contrôlés.
Pour le collage adhésif, la préparation de la surface et le temps de durcissement sont essentiels.
4. Inspectez régulièrement
Une inspection régulière de la zone de raccordement permet de détecter les premiers signes d'usure ou de dommages.
Conclusion
Un raccordement correct des bandes transporteuses en PVC est essentiel au bon fonctionnement du convoyeur. Parmi les différentes méthodes, le raccordement à chaud offre une connexion solide et lisse, tandis que la fixation mécanique et le collage à froid peuvent s'avérer utiles dans des situations de réparation spécifiques.
En choisissant la méthode d'épissure appropriée, en préparant correctement la bande transporteuse et en suivant les procédures d'installation adéquates, les utilisateurs peuvent améliorer les performances du convoyeur et réduire les problèmes de maintenance.
Pour différentes applications de convoyage, le choix de la structure et des spécifications de la bande transporteuse est tout aussi important pour garantir une fiabilité de fonctionnement à long terme.