Zum Inhalt

In der hochbelastenden Umgebung eines Glashärteofens ist das Antriebsriemensystem ein entscheidendes mechanisches Glied, das direkt die Rotationssynchronisation, die thermische Produktionseffizienz und die optische Oberflächenqualität der fertigen gehärteten Scheiben steuert.
Derzeit dominieren zwei unterschiedliche Förderbandtechnologien die Keramikrollenförderer moderner Härteanlagen: Rundriemen und Power Twist Link Keilriemen.
Dieser technische Leitfaden bietet eine objektive, vergleichende Analyse dieser beiden Komponenten hinsichtlich Materialeigenschaften, mechanischer Grenzen und Betriebslebenszyklen, um Anlageningenieure bei der Optimierung der Förderbandverfügbarkeit zu unterstützen.
Struktur- und Materialtopologie
Kreisförmige Riemen
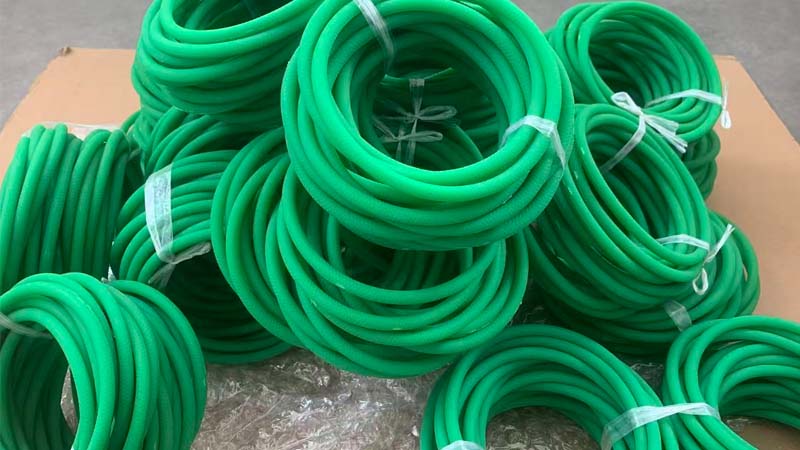
Diese kreisförmigen Profile, die üblicherweise als Polycords oder elastomere O-Ring-Antriebe bezeichnet werden , werden aus thermoplastischem Polyurethan (TPU) extrudiert. Sie werden entweder vor Ort durch thermisches Schweißen verbunden oder als integrierte Endlosschleifen geliefert.
Während einige hochentwickelte Serien verstärkte Nylon- oder Stahlkerne zur Steuerung der Elastizität enthalten, bleibt reines TPU hochflexibel. Dieses Polymer bietet unter Umgebungsbedingungen in Fabriken eine ausgezeichnete Abriebfestigkeit, stößt jedoch bei der Verwendung in der Nähe von Heizelementen in Öfen an deutliche thermodynamische Grenzen, da die kontinuierliche Strahlungswärme häufig die übliche thermische Schwelle von 80 °C überschreitet.

Segmentierte Gliederriemen
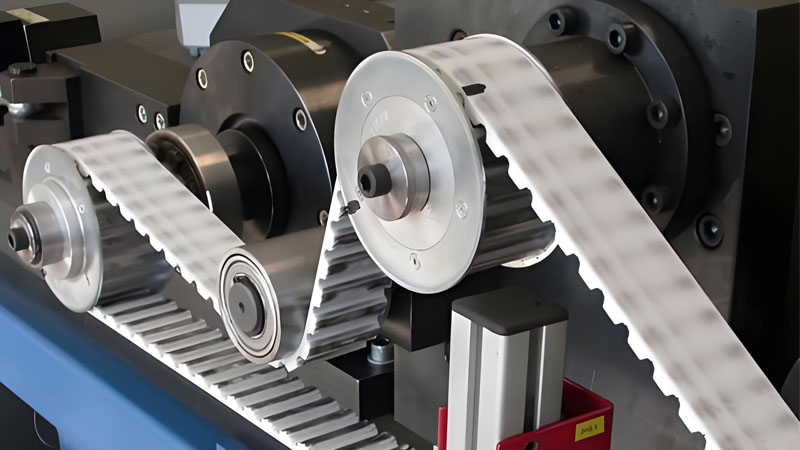
Die modulare Alternative stellt einen Getriebeantrieb dar, der aus einzelnen, ineinandergreifenden Komponentensegmenten besteht. Diese spritzgegossenen Glieder sind mittels integrierter Drehverriegelungen mechanisch miteinander verbunden, wodurch die bei herkömmlichen Gummiprofilen übliche, durchgehende, starre Zugschnur vollständig entfällt.
Die zugrundeliegende Materialarchitektur besteht aus einer Hochleistungs-Polyurethan-Elastomermatrix, die mit mehreren Lagen hochfestem Polyestergewebe verstärkt ist. Diese Verbundkonstruktion ermöglicht es dem Wartungspersonal, einzelne Abschnitte manuell hinzuzufügen oder zu entfernen, um die Spannung bedarfsgerecht anzupassen – ohne spezielle Schweißwerkzeuge.

Dynamik der mechanischen Leistung
Rotationssynchronisation und Oberflächenverfolgung
-
Thermoplastische Polycords: Diese kreisförmigen Schlaufen funktionieren durch Reibung in gefrästen runden oder V-förmigen Nuten und basieren ausschließlich auf hoher elastischer Spannung. Da sich rohes TPU unter kontinuierlicher Strahlungswärme natürlich erweicht, neigen massive Elastomerleitungen bei plötzlichen Laständerungen – beispielsweise beim Übergang einer Charge dicken, schweren Architekturglases auf das Walzenbett – zu Mikrorutschen. Diese kurzzeitige Verzögerung stört die Walzensynchronisation, was eine Hauptursache für Kratzer auf der Glasoberfläche und Spurabweichungen in der Heizkammer ist.
-
Segmentantriebe mit Verriegelungsmechanismus: Diese modularen Segmente rasten fest in handelsübliche V-Nut-Riemenscheiben ein und erzeugen eine hohe mechanische Klemmkraft entlang der Riemenscheibenflanken. Die gewebeverstärkte Verbundmatrix weist unter normaler Betriebsbelastung praktisch keine thermische Dehnung auf. Diese Dimensionsstabilität gewährleistet eine präzise Rotationssynchronisation, wodurch identische Umfangsgeschwindigkeiten aller Keramikwalzen aufrechterhalten und reibungsbedingte Oberflächenabdrücke minimiert werden.
Betriebsdauer und Wartungszyklen
-
Thermoplastische Polycorde: Im kontinuierlichen, 24-Stunden-Industriebetrieb erreichen Standard-Rundprofile in der Regel eine Lebensdauer von 6 bis 12 Monaten. Versagt eine thermische Schweißnaht oder reißt das Material aufgrund von Hitzeeinwirkung, muss die gesamte Schleife entsorgt werden. Darüber hinaus erfordert der Austausch eines Endlosbandes an einer Mehrrollenförderanlage häufig die teilweise Demontage von Welle oder Lager, was zu längeren Wartungsstillstandszeiten führt.
-
Segmentantriebe mit Verriegelung: Dank ihrer hochdichten Verbundkonstruktion bieten Premium-Keilriemen eine Lebensdauer, die sich im Vergleich zu Standard-Vollriemen in der Regel verdoppelt oder verdreifacht. Bei lokalen Beschädigungen können Techniker die betroffenen Segmente innerhalb weniger Minuten isolieren, trennen und austauschen. Um eine optimale Leistung nach der Installation zu gewährleisten, beachten Sie bitte unsere ausführliche Anleitung für Power Twist-Seilriemen.
Vergleichsmatrix für Ingenieurwesen
| Technische Parameter | Thermoplastische Polycords (massiv) | Segmentriemen mit Verriegelungsmechanismus (modular) |
|---|---|---|
| Materialbasis | Thermoplastisches Polyurethan (TPU) | Polyesterverstärkter PU-Verbundwerkstoff |
| Dehnungswiderstand | Mäßig; neigt zur thermischen Relaxation | Hoch; durch innere Stofflagen fixiert |
| Förderbandsynchronisierung | Unter hohen Belastungen neigt es zu Mikroschlupf. | Hohe Präzision; positiver Keileingriff |
| Längenverstellbarkeit | Erfordert Schneiden und thermisches Schweißen | Manuelle Verriegelung; kein Werkzeug erforderlich |
| Thermischer Betriebsbereich | Standard (-20 °C bis 180 °F / 80 °C) | Erweiterter Temperaturbereich (bis zu 90 °C – 110 °C) |
| Wartungsprotokoll | Vollständige Schleifenextraktion und -ersetzung | Abschnittsweiser Austausch einzelner Glieder |
Operative Vorteile und Abwägungen
Thermoplastische Polycords
-
Vorteile: Niedrige Anschaffungskosten der Komponenten; außergewöhnlich ruhiger Lauf bei hohen Drehzahlen; hervorragende Absorption kleinerer mechanischer Stöße dank der inhärenten Elastizität des Materials.
-
Nachteile: Hohe Empfindlichkeit gegenüber der Nachführung; anfällig für thermische Alterung in der Nähe der Ofeneintritts-/austrittsöffnungen; zeitaufwändige Austauschverfahren auf langen Förderbändern.
Ineinandergreifende Segmentriemen
-
Vorteile: Wegfall des Demontageaufwands für die Förderwelle während der Installation; schlupffreie Kraftübertragung zum Schutz empfindlicher Glasbeschichtungen; vereinfachte Logistik (eine Großspule deckt jede kundenspezifische Maschinenlänge ab).
-
Nachteile: Höhere anfängliche Investitionskosten pro laufendem Meter; erfordert eine standardmäßige Einlaufphase, gefolgt vom Ausbau eines einzelnen Verbindungsglieds, um die anfängliche mechanische Einbettung auszugleichen.
Entscheidungsrahmen: Auswahl der optimalen Antriebskomponente
Die Wahl zwischen diesen beiden unterschiedlichen Antriebssystemen sollte sich nach den spezifischen technischen Anforderungen des Förderbandabschnitts richten:
-
Verwenden Sie Rundbandförderbänder, wenn Sie Hilfsförderbänder für den Umschlag bei Umgebungstemperatur, Schneidetische oder Vorwaschanlagen mit geringer Auslastung ausstatten, bei denen die Betriebstemperaturen stabil bleiben und niedrige Bauteilkosten der wichtigste Konstruktionsfaktor sind.
-
Rüsten Sie auf modulare Profile mit Tab-Verriegelung auf, wenn Sie Komponenten für die Hauptantriebswalzenbetten von Durchlauf-Glashärteöfen spezifizieren. Der finanzielle Verlust, der durch eine einzige Charge zerkratzten Low-E-Glases oder eine Stunde ungeplanter Ofenstillstand entsteht, übersteigt die anfängliche Investition in ein modulares Verbundantriebssystem bei Weitem.
Technische Spezifikationen für die Modernisierung von Ofenförderbändern
Die Bewältigung der Wärmeausdehnung und der Staubkontamination in einer Glasproduktionslinie erfordert eine spezialisierte Komponentenentwicklung. Puteken bietet sowohl hohe Elastizität Polyurethan-Rundriemen und hohe Haltbarkeit verstellbare Keilriemen Speziell konfiguriert für anspruchsvolle industrielle Einsatzumgebungen.
Unsere ofenoptimierte Verbindungsserie zeichnet sich durch eine verbesserte Polymermischung aus, die so konstruiert ist, dass sie Dauerbetriebstemperaturen von 90 °C bis 110 °C ohne Verglasung oder strukturelle Verformung standhält und so eine gleichmäßige Drehmomentübertragung auf die Keramikwalzen gewährleistet.
Für technische Bewertungen, maßstabsgetreue Querschnittspläne oder zur Prüfung der Komponentenkompatibilität für automatisierte Glaslinien wenden Sie sich bitte an unsere technische Supportabteilung. Puteken Portal für Anwendungsentwicklung.